Стеклоткань в производстве стеклопластиков: технологии
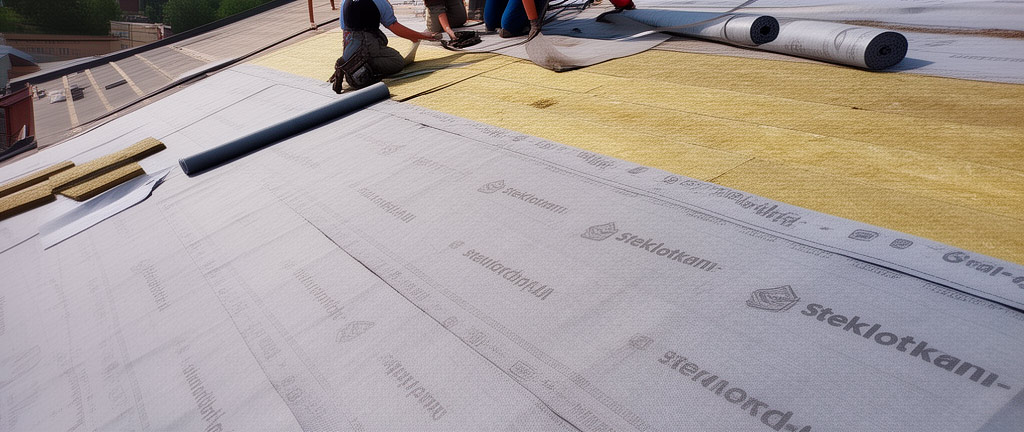
Стеклоткань является основным армирующим наполнителем в производстве стеклопластиков, обеспечивая 50–70% механической прочности композита. Технологический процесс включает подготовку ткани (раскрой, сушка, аппретирование), пропитку связующим, формование и отверждение. Основные технологии: контактное формование, вакуумная инфузия, прессование, пултрузия, намотка, RTM. Выбор технологии определяется геометрией изделия, требуемыми характеристиками и объёмом производства.
1. Стеклоткань как армирующий компонент
Стеклоткань в составе стеклопластика выполняет функцию восприятия механических нагрузок, в то время как полимерная матрица перераспределяет напряжения между волокнами и защищает их от внешних воздействий. Объёмное содержание стеклоткани в ламинате составляет 35–65% в зависимости от технологии формования.
| Содержание стекла, % об. | Прочность при растяжении, МПа | Модуль упругости, ГПа | Плотность, кг/м³ | Пористость, % |
|---|---|---|---|---|
| 30 | 150–200 | 8–10 | 1450–1550 | 3–5 |
| 40 | 220–300 | 12–15 | 1550–1650 | 2–4 |
| 50 | 300–400 | 16–20 | 1650–1750 | 1–3 |
| 60 | 380–500 | 20–25 | 1750–1850 | 0,5–2 |
| 65 | 420–550 | 22–28 | 1800–1900 | 0,5–1 |
2. Подготовка стеклоткани к переработке
2.1. Входной контроль
Поступающая стеклоткань проходит входной контроль по ГОСТ 19170-2001:
- Поверхностная плотность (ГОСТ 6943.1-2015)
- Разрывная нагрузка (ГОСТ 6943.5-2015)
- Содержание замасливателя (ГОСТ 6943.8-2015)
- Влажность (не более 0,5%)
- Внешний вид (отсутствие заломов, масляных пятен, посторонних включений)
2.2. Раскрой
Раскрой стеклоткани производится на раскройных столах с использованием дисковых ножей, сабельных резаков или ультразвуковых резаков. Для автоматизированного раскроя применяются станки с ЧПУ. Припуск на обработку 10–20 мм. Угол раскроя относительно основы задаётся схемой армирования (0°, 90°, ±45°).
2.3. Сушка и аппретирование
Стеклоткань перед пропиткой сушится при температуре 80–120°C в течение 1–3 часов для удаления адсорбированной влаги. При необходимости производится аппретирование — нанесение замасливателя, обеспечивающего адгезию к конкретному типу связующего. Типы аппретов: кремнийорганические (для эпоксидных смол), хроморганические (для полиэфирных смол), титанатные (универсальные).
3. Технологии пропитки и формования
3.1. Контактное (ручное) формование
Пропитка производится вручную кистью или валиком непосредственно на форме. Содержание связующего 40–60% по массе. Преимущества: низкая стоимость оснастки, возможность изготовления крупногабаритных изделий. Недостатки: нестабильность свойств, высокая трудоёмкость, выбросы стирола.
3.2. Вакуумная инфузия
Сухая стеклоткань укладывается на форму, накрывается вакуумным мешком. Под действием разрежения 0,85–0,95 бар связующее пропитывает пакет ткани. Содержание стекла 50–65% по массе. Преимущества: низкая пористость, стабильные свойства, экологичность.
3.3. Прессование
Пропитанная стеклоткань (препрег) или сухая ткань с нанесённым связующим помещается в пресс-форму. Формование при давлении 2–15 МПа и температуре 120–180°C. Время цикла 5–30 минут. Применяется для серийного производства.
3.4. Пултрузия
Непрерывный процесс протяжки стеклоткани (ровинга) через пропиточную ванну и фильеру с одновременным отверждением. Скорость протяжки 0,2–2,0 м/мин. Применяется для производства профилей постоянного сечения.
3.5. Намотка
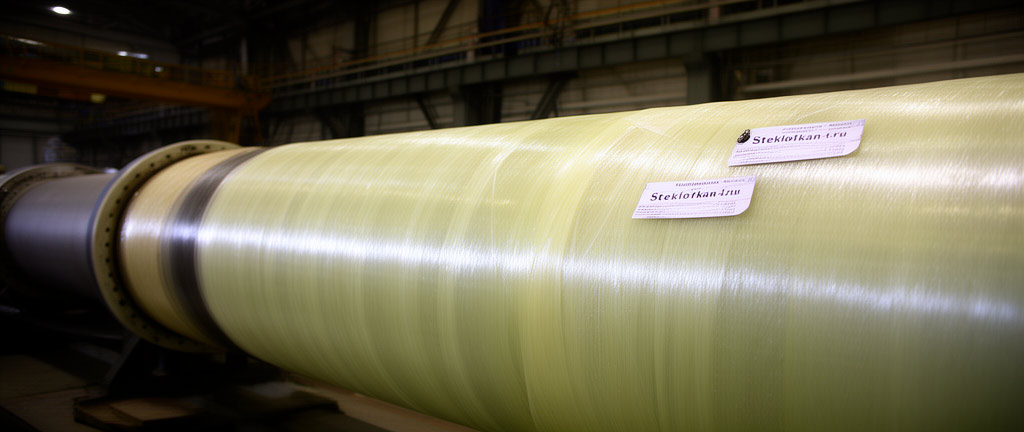
Стеклоткань (лента) пропитывается связующим и наматывается на оправку под заданным углом. После намотки производится отверждение в печи. Применяется для труб, баллонов, ёмкостей.
4. Отверждение стеклопластика
Отверждение (полимеризация) связующего — критический этап, определяющий конечные свойства стеклопластика. Режим отверждения зависит от типа связующего:
| Тип связующего | Температура гелеобразования, °C | Температура отверждения, °C | Время отверждения, ч | Постотверждение |
|---|---|---|---|---|
| Полиэфирное (холодное) | 20–25 | 20–25 | 24–48 | Не требуется |
| Полиэфирное (горячее) | 80–100 | 120–140 | 0,5–2 | 2 ч при 140°C |
| Винилэфирное | 25–30 | 25–80 | 24–48 | 4 ч при 80°C |
| Эпоксидное | 60–80 | 120–180 | 2–8 | 4 ч при Tg+20°C |
| Фенольное | 100–120 | 150–180 | 1–3 | 2 ч при 180°C |
5. Контроль качества стеклопластика
Контроль качества готового стеклопластика производится по ГОСТ 25.601-80 и ГОСТ 25.602-80. Контролируемые параметры:
- Предел прочности при растяжении, сжатии, изгибе
- Модуль упругости
- Межслойная прочность при сдвиге
- Содержание стекла (метод выжигания по ГОСТ 15139-69)
- Пористость (метод гидростатического взвешивания)
- Температура стеклования Tg (ДСК, ДМА)
6. Дефекты стеклопластиков и методы их предотвращения
| Дефект | Причина | Метод предотвращения |
|---|---|---|
| Пористость | Недостаточное уплотнение, летучие вещества | Вакуумирование, дегазация смолы |
| Расслоение | Плохая адгезия, загрязнение ткани | Сушка ткани, контроль аппрета |
| Непропитка | Высокая вязкость смолы, плотная ткань | Подогрев смолы, снижение плотности ткани |
| Коробление | Неравномерное отверждение, усадка | Симметричная укладка, постотверждение |
| Трещины | Термические напряжения, удар | Снижение скорости охлаждения |
Производство стеклопластиков на основе стеклоткани — многостадийный процесс, требующий строгого соблюдения технологических параметров на каждом этапе. Ключевыми факторами качества являются правильный выбор аппрета, контроль влажности ткани, соблюдение режима отверждения и симметричная укладка слоёв. Для ответственных конструкций рекомендуется технология вакуумной инфузии или прессования с последующим постотверждением.
Нормативные документы
- ГОСТ 19170-2001 «Стекловолокно. Ткани конструкционного назначения. Технические условия»
- ГОСТ 25.601-80 «Методы механических испытаний композиционных материалов с полимерной матрицей»
- ГОСТ 25.602-80 «Методы механических испытаний. Метод испытания на сжатие»
- ГОСТ 6943.1-2015 «Стекловолокно. Ткани. Метод определения поверхностной плотности»
- ГОСТ 15139-69 «Пластмассы. Методы определения плотности»
- ГОСТ 12.3.002-2014 «Процессы производственные. Общие требования безопасности»