Технология вакуумной инфузии с применением стеклоткани
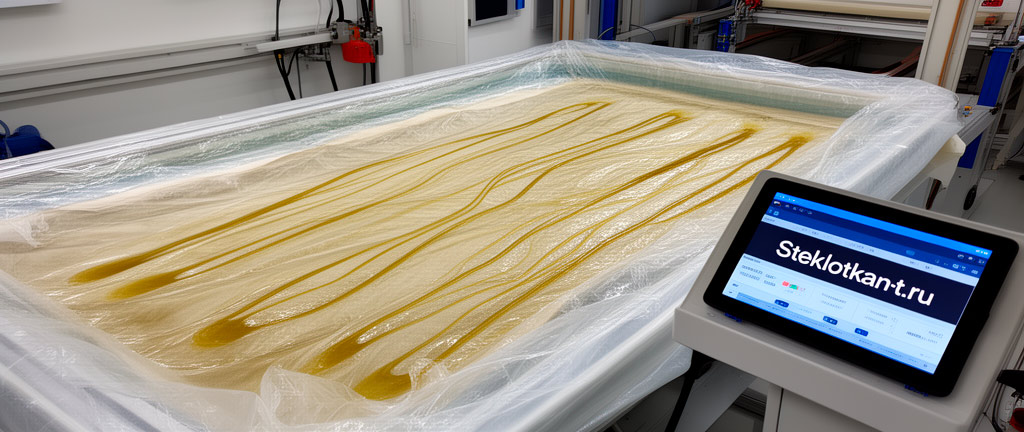
Вакуумная инфузия (VARTM — Vacuum Assisted Resin Transfer Molding) — технология изготовления стеклопластиковых изделий, при которой сухой армирующий пакет стеклоткани, уложенный на матрицу и накрытый вакуумным мешком, пропитывается связующим под действием разрежения 0,85–0,95 бар. Метод обеспечивает содержание стекла 50–65% по массе, пористость менее 1% и стабильные механические характеристики. Применяется в судостроении, ветроэнергетике, авиастроении, производстве крупногабаритных конструкций.
1. Принцип метода и область применения
Принцип вакуумной инфузии основан на использовании разности давлений: атмосферное давление (около 1 бар) прижимает вакуумный мешок к пакету сухой стеклоткани, а разрежение со стороны вакуумной линии создаёт градиент давления, под действием которого связующее движется через армирующий материал, пропитывая его.
Области применения:
- Корпуса яхт, катеров и лодок длиной до 50 м
- Лопасти ветрогенераторов длиной до 80 м
- Крупногабаритные панели и обтекатели
- Корпуса радиолокационных станций
- Строительные панели и архитектурные элементы
- Ёмкости и резервуары для химических сред
2. Материалы для вакуумной инфузии
2.1. Стеклоткани
| Марка | Поверхностная плотность, г/м² | Проницаемость, ×10⁻¹¹ м² | Особенность | Применение |
|---|---|---|---|---|
| Т-10-И | 280–300 | 2,5–3,5 | Специальный замасливатель для инфузии | Конструкционные слои |
| Т-11-И | 380–400 | 2,0–3,0 | Специальный замасливатель для инфузии | Силовые слои |
| Мультиаксиальная BIAX ±45° | 400–800 | 5,0–8,0 | Высокая проницаемость | Сдвиговые слои |
| Мультиаксиальная TRIAX | 600–1200 | 4,0–6,0 | Оптимизированная прошивка | Квазиизотропные ламинаты |
| Ровинговая ткань 600 | 600 | 6,0–10,0 | Высокая проницаемость | Толстостенные конструкции |
2.2. Связующие
Для вакуумной инфузии применяются связующие с низкой вязкостью (100–400 мПа·с при 25°C) и длительной жизнеспособностью (30–120 мин). Рекомендуемые типы:
- Эпоксидные инфузионные смолы (вязкость 150–300 мПа·с, жизнеспособность 60–120 мин)
- Винилэфирные инфузионные смолы (вязкость 100–200 мПа·с, жизнеспособность 30–60 мин)
- Полиэфирные инфузионные смолы (вязкость 100–250 мПа·с, жизнеспособность 20–40 мин)
2.3. Расходные материалы
| Материал | Назначение | Характеристики |
|---|---|---|
| Вакуумный мешок | Герметизация пакета | Плёнка ПЭ, ПА/ПЭ, толщина 50–75 мкм, растяжение до 400% |
| Жертвенная ткань (peel-ply) | Лёгкое отделение, подготовка поверхности | Полиэстер, полиамид, плотность 80–100 г/м² |
| Распределительная сетка | Распределение смолы по поверхности | Полипропилен, плотность 150–250 г/м² |
| Спиральная трубка | Вакуумная и инжекционная магистраль | Полиэтилен, диаметр 10–16 мм |
| Герметизирующий жгут | Герметизация вакуумного мешка | Бутилкаучуковый, температура эксплуатации до 120°C |
| Соединители, тройники | Коммутация магистралей | Полипропилен, полиэтилен |
3. Пошаговая технология вакуумной инфузии
Шаг 1. Подготовка матрицы
- Очистка и обезжиривание матрицы
- Нанесение разделительного состава (воск 3–5 слоёв, ПВС)
- Нанесение гелькоута (при необходимости) слоем 0,4–0,6 мм
- Выдержка гелькоута до состояния «отлипа»
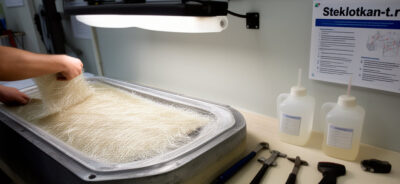
Шаг 2. Укладка сухого армирующего пакета
- Укладка жертвенной ткани (peel-ply) на гелькоут
- Послойная укладка стеклоткани согласно схеме армирования
- Смещение стыков слоёв на 50–100 мм
- Фиксация слоёв спрей-клеем (точечно, не более 3% площади)
- Укладка распределительной сетки (при необходимости)
Шаг 3. Установка вакуумной и инжекционной оснастки
- Укладка спиральных трубок: инжекционная — по центру или с одной стороны, вакуумная — по периметру
- Установка вакуумных портов с шагом 0,5–1,5 м
- Укладка герметизирующего жгута по периметру матрицы
- Укладка вакуумного мешка с формированием складок для компенсации
- Герметизация мешка прикаткой жгута
Шаг 4. Проверка герметичности
- Подключение вакуумного насоса (производительность не менее 10 м³/ч)
- Создание разрежения 0,85–0,95 бар
- Перекрытие вакуумной линии
- Контроль падения вакуума: допустимо не более 0,005 бар за 5 мин
- При обнаружении течей — локализация и устранение
Шаг 5. Приготовление и дегазация связующего
- Смешивание компонентов связующего согласно рецептуре
- Дегазация связующего в вакуумной камере при остаточном давлении 0,05–0,1 бар в течение 5–10 мин
- Контроль вязкости (вискозиметром) и температуры
Шаг 6. Инжекция связующего
- Открытие инжекционной линии
- Подача связующего под действием разрежения
- Контроль фронта пропитки (визуально через прозрачный мешок)
- Скорость фронта пропитки 50–200 мм/мин
- После полной пропитки — перекрытие инжекционной линии
- Поддержание вакуума 0,5–0,7 бар в течение 15–30 мин для удаления избытка смолы
Шаг 7. Отверждение
- Выдержка при комнатной температуре 24–48 ч (для холодного отверждения)
- Или нагрев матрицы до 60–80°C на 4–8 ч (для горячего отверждения)
- Контроль степени отверждения по твёрдости Баркола (≥40)
Шаг 8. Распалубка и постобработка
- Снятие вакуумного мешка и расходных материалов
- Извлечение изделия из матрицы
- Удаление жертвенной ткани
- Обрезка облоя, зачистка кромок
- Постотверждение при необходимости
4. Расчёт параметров инфузии
Время пропитки определяется по закону Дарси для течения жидкости в пористой среде:
t = (μ × L²) / (2 × k × ΔP)
где:
t — время пропитки, с;
μ — динамическая вязкость связующего, Па·с;
L — длина пути пропитки, м;
k — проницаемость армирующего пакета, м²;
ΔP — перепад давления (атмосферное − остаточное), Па.
Пример расчёта: для ткани Т-10-И (k = 3×10⁻¹¹ м²), эпоксидной смолы (μ = 0,25 Па·с), длины пропитки L = 2 м, ΔP = 0,9×10⁵ Па:
t = (0,25 × 2²) / (2 × 3×10⁻¹¹ × 0,9×10⁵) = 1 / (5,4×10⁻⁶) ≈ 185 000 с ≈ 51 ч
Для сокращения времени применяется распределительная сетка, увеличивающая эффективную проницаемость на 1–2 порядка.
5. Преимущества и ограничения метода
| Параметр | Контактное формование | Вакуумная инфузия |
|---|---|---|
| Содержание стекла, % масс. | 30–40 | 50–65 |
| Пористость, % | 3–8 | 0,5–1,5 |
| Прочность при изгибе, МПа | 180–250 | 300–450 |
| Разброс свойств, % | ±15–20 | ±5–8 |
| Выбросы стирола | Высокие | Минимальные |
| Стоимость оснастки | Низкая | Средняя |
| Квалификация оператора | Высокая | Средняя |
| Риск брака | Средний | Высокий при нарушении герметичности |
Вакуумная инфузия — оптимальный метод для производства ответственных стеклопластиковых конструкций с высокими требованиями к прочности и стабильности свойств. Ключевые факторы успеха: правильный выбор материалов с низкой вязкостью и высокой проницаемостью, тщательная герметизация вакуумного мешка, контроль фронта пропитки и соблюдение режима отверждения. Для крупносерийного производства рекомендуется автоматизация процесса с использованием многоразовых силиконовых мембран.
Нормативные документы
- ГОСТ 19170-2001 «Стекловолокно. Ткани конструкционного назначения. Технические условия»
- ГОСТ 25.601-80 «Методы механических испытаний композиционных материалов с полимерной матрицей»
- ГОСТ 25.602-80 «Методы механических испытаний. Метод испытания на сжатие»
- ГОСТ 12.3.002-2014 «Процессы производственные. Общие требования безопасности»
- ГОСТ 12.1.005-88 «Общие санитарно-гигиенические требования к воздуху рабочей зоны»
- СП 28.13330.2017 «Защита строительных конструкций от коррозии»