Технология ручного (контактного) формования стеклопластика
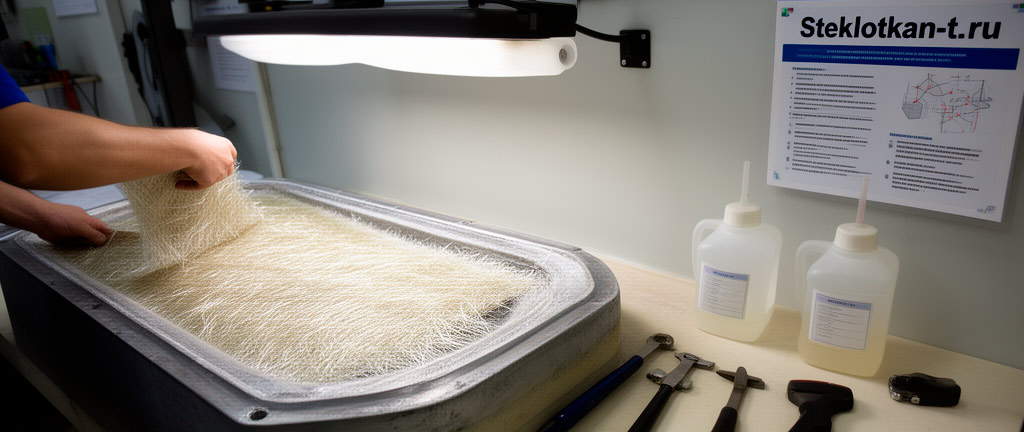
Ручное (контактное) формование — базовый метод изготовления стеклопластиковых изделий, при котором стеклоткань послойно укладывается на матрицу и пропитывается связующим вручную с помощью кистей и прикаточных валиков. Метод применяется для изготовления корпусов лодок, ёмкостей, бассейнов, архитектурных элементов и ремонтных работ. Содержание стекла 30–40% по массе. Преимущества: низкая стоимость оснастки, возможность изготовления крупногабаритных изделий. Недостатки: зависимость от квалификации оператора, нестабильность свойств, выделение стирола.
1. Область применения метода
Контактное формование применяется в следующих случаях:
- Мелкосерийное и единичное производство (1–100 изделий в год)
- Крупногабаритные изделия (длина более 5 м)
- Изделия сложной геометрии с глубокими вытяжками
- Ремонт и восстановление стеклопластиковых конструкций
- Изготовление мастер-моделей и опытных образцов
- Производство архитектурно-декоративных элементов
2. Материалы и оснастка
2.1. Матрица (форма)
Матрица изготавливается из следующих материалов:
- Стеклопластик (наиболее распространён, ресурс 50–200 съёмов)
- Дерево (для единичных изделий, требует шпатлевания и лакирования)
- Металл (для серийного производства, ресурс более 1000 съёмов)
- Пенопласт (для разовых форм, разрушаемая оснастка)
- Силикон (для сложных поднутрений, ресурс 20–50 съёмов)
2.2. Разделительные составы
Для предотвращения прилипания изделия к матрице применяются:
- Восковые разделители (3–5 слоёв с полировкой, для матриц из стеклопластика)
- Поливиниловый спирт (ПВС) — водорастворимая плёнка, наносится поверх воска
- Полупостоянные разделители на основе силанов (ресурс 5–20 съёмов)
2.3. Стеклоткани
| Марка | Поверхностная плотность, г/м² | Назначение | Количество слоёв на 1 мм толщины |
|---|---|---|---|
| Стекломат (эмульсионный) 300 | 300 | Первый слой, межслойная адгезия | 2–3 |
| Стекломат (эмульсионный) 450 | 450 | Основной объём, толщина | 1,5–2 |
| Т-10 | 280–300 | Конструкционный слой | 3–4 |
| Т-11 | 380–400 | Силовой слой | 2–3 |
| Т-13 | 280–300 | Криволинейные поверхности | 3–4 |
| Ровинговая ткань 600 | 600 | Толстостенные конструкции | 1–2 |
2.4. Связующие
Для контактного формования применяются полиэфирные смолы холодного отверждения с тиксотропными добавками, предотвращающими стекание с вертикальных поверхностей. Рекомендуемые марки: ПН-1, ПН-3, ПН-609-21М. Система отверждения: инициатор (перекись метилэтилкетона, 1–3%) + ускоритель (нафтенат кобальта, 0,2–1,0%).
3. Пошаговая технология контактного формования
Шаг 1. Подготовка матрицы
- Очистка матрицы от остатков предыдущего изделия
- Нанесение разделительного состава (воск — 3–5 слоёв с интервалом 15–20 мин)
- Полировка каждого слоя воска
- Нанесение ПВС (при необходимости) кистью или тампоном
- Сушка разделительного слоя 30–60 мин
Шаг 2. Нанесение гелькоута
- Приготовление гелькоута: смешивание с инициатором (1,5–2,5%)
- Нанесение гелькоута краскопультом или кистью слоем 0,4–0,6 мм
- Контроль толщины гелькоута «гребёнкой»
- Выдержка до состояния «отлипа» (30–90 мин при 20°C)
Шаг 3. Укладка первого слоя стекломата
- Приготовление связующего: смола + ускоритель (0,3–0,5%) + инициатор (1,5–2,5%)
- Нанесение тонкого слоя смолы на гелькоут
- Укладка стекломата 300 г/м²
- Пропитка стекломата смолой с помощью кисти
- Прикатка валиком для удаления пузырей и уплотнения
Шаг 4. Укладка последующих слоёв
- Чередование слоёв стекломата и стеклоткани согласно схеме армирования
- Каждый слой прикатывается валиком до полной пропитки
- Стыки слоёв смещаются на 50–100 мм для предотвращения концентраторов напряжений
- Контроль содержания стекла: визуально (ткань не должна «плавать» в смоле)
Шаг 5. Отверждение
- Выдержка при температуре 18–25°C в течение 24–48 часов
- Защита от пыли и атмосферных осадков
- Контроль степени отверждения: твёрдость по Барколу не менее 35–40
Шаг 6. Извлечение из матрицы и постобработка
- Обрезка облоя по контуру
- Извлечение изделия с помощью клиньев или сжатого воздуха
- Зачистка кромок, сверление отверстий
- При необходимости — постотверждение при 60–80°C в течение 4–8 ч
4. Расчёт расхода материалов
Расход стеклоткани на 1 м² ламината толщиной 1 мм:
mткани = (ρстекла × Vf × δ) / 1000
где:
mткани — масса стеклоткани, кг/м²;
ρстекла — плотность стекла (2550 кг/м³);
Vf — объёмное содержание стекла (0,30–0,40 для контактного формования);
δ — толщина ламината, мм.
Расход смолы:
mсмолы = mткани × (1 − Wf) / Wf
где Wf — массовое содержание стекла (0,30–0,40).
| Толщина ламината, мм | Стеклоткань Т-10, кг | Стекломат 300, кг | Смола полиэфирная, кг |
|---|---|---|---|
| 1 | 0,8–1,0 | 0,9–1,1 | 1,5–2,0 |
| 2 | 1,6–2,0 | 1,8–2,2 | 3,0–4,0 |
| 3 | 2,4–3,0 | 2,7–3,3 | 4,5–6,0 |
| 5 | 4,0–5,0 | 4,5–5,5 | 7,5–10,0 |
| 10 | 8,0–10,0 | 9,0–11,0 | 15,0–20,0 |
5. Типичные дефекты и их устранение
| Дефект | Причина | Способ устранения |
|---|---|---|
| Воздушные пузыри | Недостаточная прикатка, высокая вязкость смолы | Тщательная прикатка, подогрев смолы до 25–30°C |
| Непропитка (сухие пятна) | Недостаток смолы, плотная ткань | Увеличить количество смолы, использовать менее плотную ткань |
| Отслоение от гелькоута | Передержка гелькоута, загрязнение | Укладывать ламинат на стадии «отлипа», не допускать загрязнения |
| Коробление | Несимметричная укладка, неравномерное отверждение | Симметричная схема армирования, контроль температуры |
| Преждевременное гелеобразование | Избыток инициатора, высокая температура | Снизить дозировку инициатора, охлаждать смолу |
Контактное формование остаётся востребованным методом благодаря низкой стоимости оснастки и универсальности. Качество изделия критически зависит от квалификации оператора, соблюдения технологии нанесения разделителя и гелькоута, а также режима отверждения. Для повышения стабильности свойств рекомендуется переход на вакуумную инфузию при объёмах производства более 50 изделий в год.
Нормативные документы
- ГОСТ 19170-2001 «Стекловолокно. Ткани конструкционного назначения. Технические условия»
- ГОСТ 25.601-80 «Методы механических испытаний композиционных материалов с полимерной матрицей»
- ГОСТ 12.3.002-2014 «Процессы производственные. Общие требования безопасности»
- ГОСТ 12.1.005-88 «Общие санитарно-гигиенические требования к воздуху рабочей зоны»
- СНиП 3.04.01-87 «Изоляционные и отделочные покрытия»
- СП 28.13330.2017 «Защита строительных конструкций от коррозии»